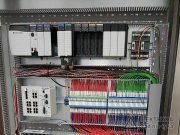
Szafa sterownicza to serce każdego zautomatyzowanego układu – od prostych maszyn po rozbudowane linie przemysłowe. Z punktu widzenia normy PN-EN 61439-1 (rozdzielnice i sterownice niskonapięciowe) jest to zespół zawierający przynajmniej jeden aparat łączeniowy niskiego napięcia wraz z powiązanymi z nim układami sterowania, pomiarów, sygnalizacji oraz zabezpieczeń.
Choć każda aplikacja ma swoją specyfikę to w każdej szafie znajdziemy też stały zestaw podzespołów decydujących o jej niezawodności, żywotności i ergonomii serwisowania. Przyjrzyjmy się im bliżej oraz sprawdźmy, jakich błędów unikać na etapie projektowania i prefabrykacji.
1. Układy zasilania – fundament stabilnej pracy
Zasilanie to krytyczny element szafy. Nawet najbardziej zaawansowany sterownik nie zadziała poprawnie przy niestabilnym napięciu. Nowoczesne podejście do zasilania w automatyce obejmuje trzy główne obszary:
- Zasilacze impulsowe o wysokiej sprawności (np. seria WAGO Pro 2): Współczesne zasilacze to już nie tylko proste przetwornice 230 V AC / 24 V DC. Kluczowe stają się funkcje takie jak praca równoległa bez konieczności stosowania zewnętrznych modułów diodowych czy tranzystorowych (zwiększenie mocy lub redundancja przy spięciu dwóch identycznych jednostek) oraz pełna diagnostyka. Dzięki modułom komunikacyjnym (Modbus RTU/TCP, IO-Link, EtherNet/IP, MQTT) możemy na bieżąco monitorować prąd obciążenia, napięcie, temperaturę czy czas pracy zasilacza.
- Elektroniczne zabezpieczenia nadprądowe (e-bezpieczniki): Tradycyjne wyłączniki nadprądowe (typu B lub C) przy zasilaczach impulsowych często zawodzą – zasilacz w momencie zwarcia potrafi ograniczyć prąd wyjściowy, przez co klasyczny wyłącznik nie zadziała wystarczająco szybko, a napięcie w całej szafie przysiądzie. Zastosowanie elektronicznych zabezpieczeń odpływów (wbudowanych w zasilacz lub jako osobne moduły bazujące na tranzystorach MOSFET) pozwala precyzyjnie chronić poszczególne gałęzie 24 V DC przed przeciążeniami i zwarciami, a także zdalnie resetować wyzwolone kanały.
- Zasilanie gwarantowane (UPS): Zapady i zaniki napięcia w sieci zasilającej są nieuniknione. Buforowy zasilacz UPS pozwala na podtrzymanie kluczowych obwodów sterowania i bezpieczne dokończenie cyklu maszyny lub kontrolowane odstawienie procesu, chroniąc sprzęt i wsad produkcyjny przed uszkodzeniem.
2. Układy sterowania i pośredniczące – logika dopasowana do skali
Wybór warstwy sterującej zależy od stopnia skomplikowania procesu oraz warunków środowiskowych:
- Sterowniki PLC i układy rozproszone
W rozbudowanych aplikacjach królują modułowe sterowniki (np. WAGO PFC200) pracujące w oparciu o system Linux. Dają one ogromną elastyczność – można je programować zarówno w klasycznych środowiskach przemysłowych (CODESYS, e!COCKPIT), jak i z wykorzystaniem narzędzi otwartych (np. Node-RED, Python), integrując jednocześnie protokoły przemysłowe oraz automatyki budynkowej. Do pracy w skrajnych warunkach (wibracje, szeroki zakres temperatur, zakłócenia EMC) warto sięgać po wersje wzmocnione (np. seria XTR) oraz moduły iskrobezpieczne czy Safety. - Klasyczna logika przekaźnikowa
W prostszych układach lub w roli elementów pośredniczących (separacja galwaniczna, dopasowanie poziomów napięć i obciążalności styków) wciąż niezastąpione są przekaźniki. Gdy na szynie DIN brakuje miejsca, standardowe przekaźniki zastępuje się przekaźnikami interfejsowymi o szerokości zaledwie 6 mm. - Wyprowadzenie I/O na obiekt (IP67)
Sposobem na radykalne zmniejszenie gabarytów samej szafy sterowniczej jest przeniesienie części modułów wejść/wyjść bezpośrednio na maszynę (w standardzie szczelności IP67). Komunikacja ze sterownikiem odbywa się wówczas po sieci przemysłowej (PROFINET, EtherNet/IP), a diagnostykę bezpośrednio przy czujnikach ułatwia np. wbudowany interfejs Bluetooth.
3. Złączki szynowe i bloki rozdzielcze – porządek i niezawodność połączeń
Elementy pasywne są często traktowane po macoszemu, tymczasem to od jakości połączeń na listwach zaciskowych zależy bezawaryjność całego obiektu. Odpowiedni dobór złączek (np. wielopoziomowych złączek czujnikowych/wykonawczych czy kompaktowych bloków rozdzielczych redukujących przekrój z 16 mm² na kilka odejść 4 mm²) pozwala zaoszczędzić sporo miejsca na szynie, uporządkować potencjały i znacząco przyspieszyć późniejszą diagnostykę.
4 kardynalne błędy podczas projektowania i prefabrykacji szaf
Nawet najlepsze komponenty nie spełnią swojej roli, jeśli popełnimy błędy na etapie rozmieszczania aparatury i prowadzenia oprzewodowania. Na co zwrócić szczególną uwagę?
1. Montaż zasilacza na samym dole szafy
To jeden z najczęstszych błędów projektowych. Zasilacz projektuje się na końcu i upycha tam, gdzie zostało miejsce – zazwyczaj na dolnej szynie. Tymczasem zasilacz (mimo wysokiej sprawności rzędu 90–95%) wydziela ciepło. Zgodnie z prawami fizyki ogrzane powietrze unosi się ku górze, podgrzewając zamontowane wyżej sterowniki PLC, switche i przekaźniki.
- Dobra praktyka: Zasilacze (oraz inne elementy wydzielające dużo ciepła) montujemy w górnej części szafy, tak aby bezpośrednio nad nimi nie znajdowała się wrażliwa elektronika. Wydłuża to żywotność kondensatorów i poprawia bilans cieplny obudowy.
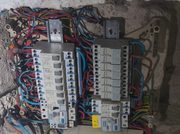
2. Zostawianie „świńskich ogonków” (zapasów kabla zwiniętych w pętlę)
Prefabrykatorzy lubią zostawiać zapas przewodu „na wszelki wypadek”, zwijając go w estetyczne sprężynki lub pętle. Z punktu widzenia elektrotechniki tworzymy w ten sposób cewkę – dodatkową indukcyjność. W momencie wystąpienia silnych przepięć łączeniowych lub atmosferycznych w takich zwojach indukuje się ogromna siła elektrodynamiczna, która potrafi dosłownie wyrwać przewód ze złączki i uszkodzić sąsiednie aparaty.
- Dobra praktyka: Przewody prowadzimy najkrótszą możliwą drogą w kanałach grzebieniowych, bez zbędnych pętli, a układy chronimy właściwie dobranymi ogranicznikami przepięć.
3. Stosowanie zbyt niskich szyn DIN (TS 35/7,5) pod ciężkie aparaty
Szyna DIN o profilu 35×7,5 mm sprawdza się przy lekkich złączkach czy przekaźnikach, ale montaż na niej ciężkich zasilaczy, falowników czy rozbudowanych sterowników PLC to proszenie się o kłopoty. Niska szyna ugina się pod ciężarem, a dostęp do zatrzasków montażowych od spodu jest utrudniony.
- Dobra praktyka: Pod ciężkie i gabarytowe komponenty stosujemy wyłącznie wysokie szyny DIN o profilu 35×15 mm. Zapewniają one odpowiednią sztywność mechaniczną i znacznie skracają czas ewentualnej wymiany podzespołu podczas serwisu.
4. Nieprawidłowe ekranowanie przewodów sygnałowych
Zakłócenia elektromagnetyczne (EMC) to cichy zabójca stabilności w automatyce. Pozostawienie długiego, rozplecionego „warkocza” z ekranu przewodu i wpięcie go w zwykłą złączkę niweczy jego właściwości ekranujące. Ekrany należy wprowadzać na dedykowane szyny zbiorcze i obejmy ekranujące o dużej powierzchni styku bezpośrednio w miejscu wejścia przewodu do szafy.
Norma PN-EN 61439 a bilans cieplny szafy
Kwestia prawidłowego rozmieszczenia źródeł ciepła w szafie sterowniczej nie wynika wyłącznie z „dobrych praktyk” doświadczonych prefabrykatorów, ale ma bezpośrednie umocowanie w normie PN-EN 61439-1 (rozdział dotyczący weryfikacji przyrostu temperatury). Każda rozdzielnica i sterownica wprowadzana na rynek musi przejść weryfikację konstrukcji pod kątem odprowadzania strat mocy – producent szafy ponosi pełną odpowiedzialność za to, aby temperatura wewnątrz obudowy nie przekroczyła wartości granicznych dopuszczalnych dla zainstalowanych w niej aparatów.
W praktyce przekroczenie temperatury roboczej o każde 10°C powyżej wartości znamionowej skraca żywotność kondensatorów elektrolitycznych w zasilaczach i sterownikach PLC średnio o połowę (zgodnie z regułą Arrheniusa).
Podsumowanie
Dobrze zaprojektowana szafa sterownicza to kompromis między miniaturyzacją a zachowaniem odpowiednich odstępów wentylacyjnych i ergonomią. Przemyślany dobór zasilania, właściwa separacja cieplna oraz trzymanie się zasad sztuki instalatorskiej w zakresie prowadzenia przewodów i ekranowania pozwolą uniknąć kosztownych przestojów na obiekcie.
> Sprawdź rozwiązania WAGO do szaf sterowniczych
FAQ – najczęściej zadawane pytania
Gdzie najlepiej zamontować zasilacz w szafie sterowniczej?
Zasilacz impulsowy należy montować w górnej części szafy sterowniczej, tak aby nad nim nie znajdowały się żadne inne aktywne podzespoły (np. sterowniki PLC, switche czy przekaźniki). Zasilacze wydzielają ciepło, które unosi się ku górze – montaż na dole prowadzi do przegrzewania aparatury umieszczonej wyżej i skraca jej żywotność.
Dlaczego w szafie sterowniczej nie wolno zwijać zapasu kabla w pętlę („świńskie ogonki”)?
Zwijanie nadmiaru przewodu w spirale lub pętle tworzy pasożytniczą indukcyjność (cewkę). Podczas przepięć łączeniowych lub atmosferycznych w takich zwojach generuje się duża siła elektrodynamiczna, która może wyrwać żyłę ze złączki i uszkodzić sąsiednią aparaturę. Przewody należy prowadzić najkrótszą drogą w kanałach grzebieniowych.
Jaka norma reguluje budowę i badania szaf sterowniczych?
Podstawową normą określającą wymagania dla rozdzielnic i sterownic niskonapięciowych jest PN-EN 61439-1 (oraz odpowiednie części szczegółowe serii PN-EN 61439). Reguluje ona m.in. weryfikację konstrukcji pod kątem przyrostu temperatury (bilans cieplny), odporności zwarciowej, odstępów izolacyjnych oraz wymagania dotyczące kontroli wyrobu przed oddaniem do eksploatacji.
Kiedy w szafie sterowniczej zastosować szynę DIN 35×15 zamiast 35×7,5?
Wysoką szynę DIN o profilu 35×15 mm należy stosować pod ciężkie i gabarytowe komponenty, takie jak duże zasilacze impulsowe, falowniki, transformatory czy rozbudowane sterowniki PLC. Zapewnia ona znacznie większą sztywność mechaniczną niż standardowa szyna 35×7,5 mm oraz ułatwia późniejszy demontaż aparatów podczas serwisu.